Druk 3D z ABS
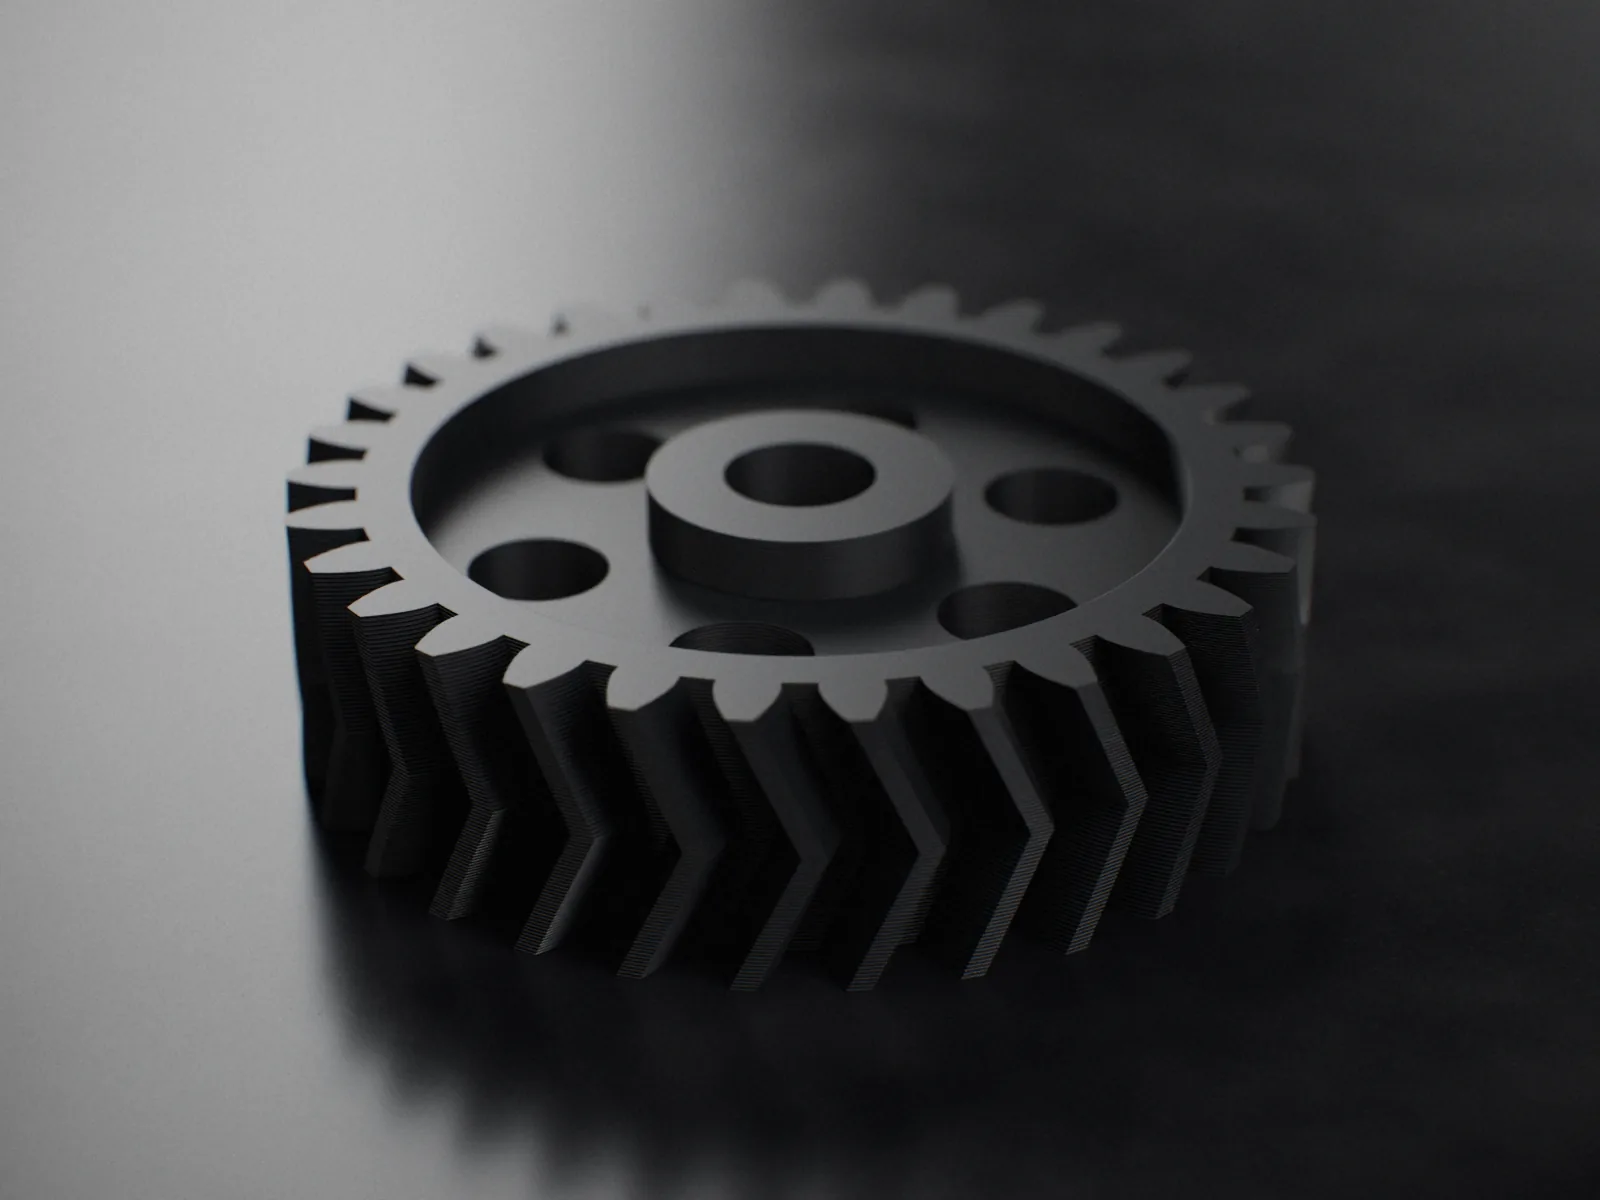
ABS wybieramy, gdy część ma pracować w cieple: we wnętrzu samochodu, przy silniku elektrycznym albo w obudowie nagrzewającego się urządzenia. Jest twardy, odporny na uderzenia i łatwy w obróbce.
- Temperatura pracy
- do ok. 95°C
- Gęstość
- ok. 1,04 g/cm³
- Wytrzymałość
- wysoka, odporny na uderzenia
- Dostępność
- na zapytanie
Zastosowania ABS
- Elementy wnętrza samochodu: zaślepki, ramki, uchwyty, kratki nawiewów.
- Obudowy urządzeń, które się nagrzewają, i osłony przy źródłach ciepła.
- Części do dalszej obróbki: szlifowania, klejenia, wygładzania acetonem.
- Detale techniczne, które muszą wytrzymać uderzenia.
Kiedy ABS się nie sprawdzi
Pod wpływem promieniowania UV ABS żółknie i z czasem kruszeje, więc na zewnątrz lepiej sprawdzi się ASA. ABS rozpuszcza się w acetonie i nie lubi części rozpuszczalników.
Mocniej niż PETG kurczy się przy stygnięciu. Duże, płaskie elementy drukujemy dlatego w grzanej komorze drukarek Bambu Lab X2D, która utrzymuje stałą temperaturę wokół wydruku i ogranicza odkształcenia.
Parametry druku ABS
| Parametr | Wartość | Co to oznacza dla części |
|---|---|---|
| Temperatura dyszy | 240–260°C | mocne połączenie warstw, część dobrze znosi uderzenia |
| Temperatura stołu | 95–110°C | konieczna, żeby duża płaska część nie oderwała się od stołu |
| Komora | zamknięta, grzana | bez ciepłej komory ABS pęka między warstwami podczas stygnięcia |
| Skurcz przy stygnięciu | ok. 0,7–0,8% | przy długich detalach kompensujemy go w ustawieniach |
| Temperatura pracy | do ok. 95°C | wytrzymuje wnętrze auta latem i bliskość silnika czy grzałki |
Obróbka części z ABS po druku
Wygładzanie
ABS rozpuszcza się w acetonie, więc parą acetonu da się wygładzić linie warstw do błysku. Wymiary zmieniają się wtedy o setne części milimetra, co przy pasowaniach trzeba uwzględnić.
Klejenie
Duże części, które nie mieszczą się w polu roboczym, sklejamy z segmentów klejem na bazie acetonu. Spoina jest prawie tak mocna jak sam materiał.
Malowanie
Na ABS dobrze trzymają się podkłady i farby akrylowe. Po matowieniu powierzchni element można polakierować w kolorze obudowy urządzenia.
Wiercenie i gwintowanie
ABS dobrze znosi obróbkę: otwory można rozwiercić na wymiar, a gwint wyciąć gwintownikiem w pełnej ścianie co najmniej 3 mm.
Kiedy wybrać ABS zamiast PETG
Gdy część pracuje w temperaturze od 75 do 95°C albo musi być obrabiana po druku. Typowe przykłady to osłony przy silnikach i grzałkach, kratki nawiewów w samochodzie, uchwyty w pobliżu oświetlenia i obudowy zasilaczy.
ABS drukujemy wyłącznie w zamkniętej, grzanej komorze z filtracją powietrza. Dlatego przy dużych płaskich detalach nie ma podwijania narożników, z którym ABS kojarzy się z drukarek otwartych.
Kolory i wygląd części z ABS
Na co dzień drukujemy ABS czarny, biały i szary. Powierzchnia wychodzi półmatowa, z delikatnie widocznymi warstwami. Jeśli część ma być błyszcząca, wygładzamy ją parą acetonu, a jeśli ma pasować kolorem do obudowy urządzenia, drukujemy ją na szaro i lakierujemy po matowieniu.
Częste pytania
ABS czy PETG?
PETG wystarczy do większości części w temperaturze pokojowej i jest tańszy. ABS wybierz, gdy część pracuje powyżej około 75°C albo ma być klejona lub wygładzana acetonem.
Dlaczego ABS jest na zapytanie?
Wymaga innych ustawień i dłuższego przygotowania produkcji niż PETG i PLA. Cenę potwierdza technolog po obejrzeniu modelu.
Czy części z ABS można obrabiać i kleić?
Tak. ABS dobrze znosi szlifowanie, wiercenie i gwintowanie, a elementy można łączyć klejem do ABS albo acetonem, który nadtapia powierzchnię i tworzy trwałe połączenie. Dlatego ABS jest dobrym wyborem, gdy część po druku ma być dopasowywana, malowana albo składana z kilku segmentów.
Zobacz też
Druk 3D z ASA
Jak ABS, ale odporny na promieniowanie UV. Materiał na części montowane na zewnątrz.
Druk 3D FDM i materiały
Druk 3D FDM i porównanie materiałów: PETG, PLA oraz tworzywa na zapytanie.
Druk 3D części zamiennych i samochodowych
Druk 3D części zamiennych i samochodowych, których nie da się już kupić.
Masz plik albo sam pomysł? Oba wystarczą na start.
Wgraj model i zobacz orientacyjną cenę od razu albo opisz, czego potrzebujesz. Na zapytania tekstowe odpowiadamy konkretną propozycją.