Druk 3D z nylonu (PA)
Nylon jest ciągliwy, bardzo wytrzymały i odporny na ścieranie. Sprawdza się tam, gdzie części trą o siebie albo przenoszą zmienne obciążenia.
- Temperatura pracy
- ok. 80–100°C
- Gęstość
- ok. 1,14 g/cm³
- Wytrzymałość
- bardzo wysoka, odporny na ścieranie
- Dostępność
- na zapytanie
Zastosowania nylonu
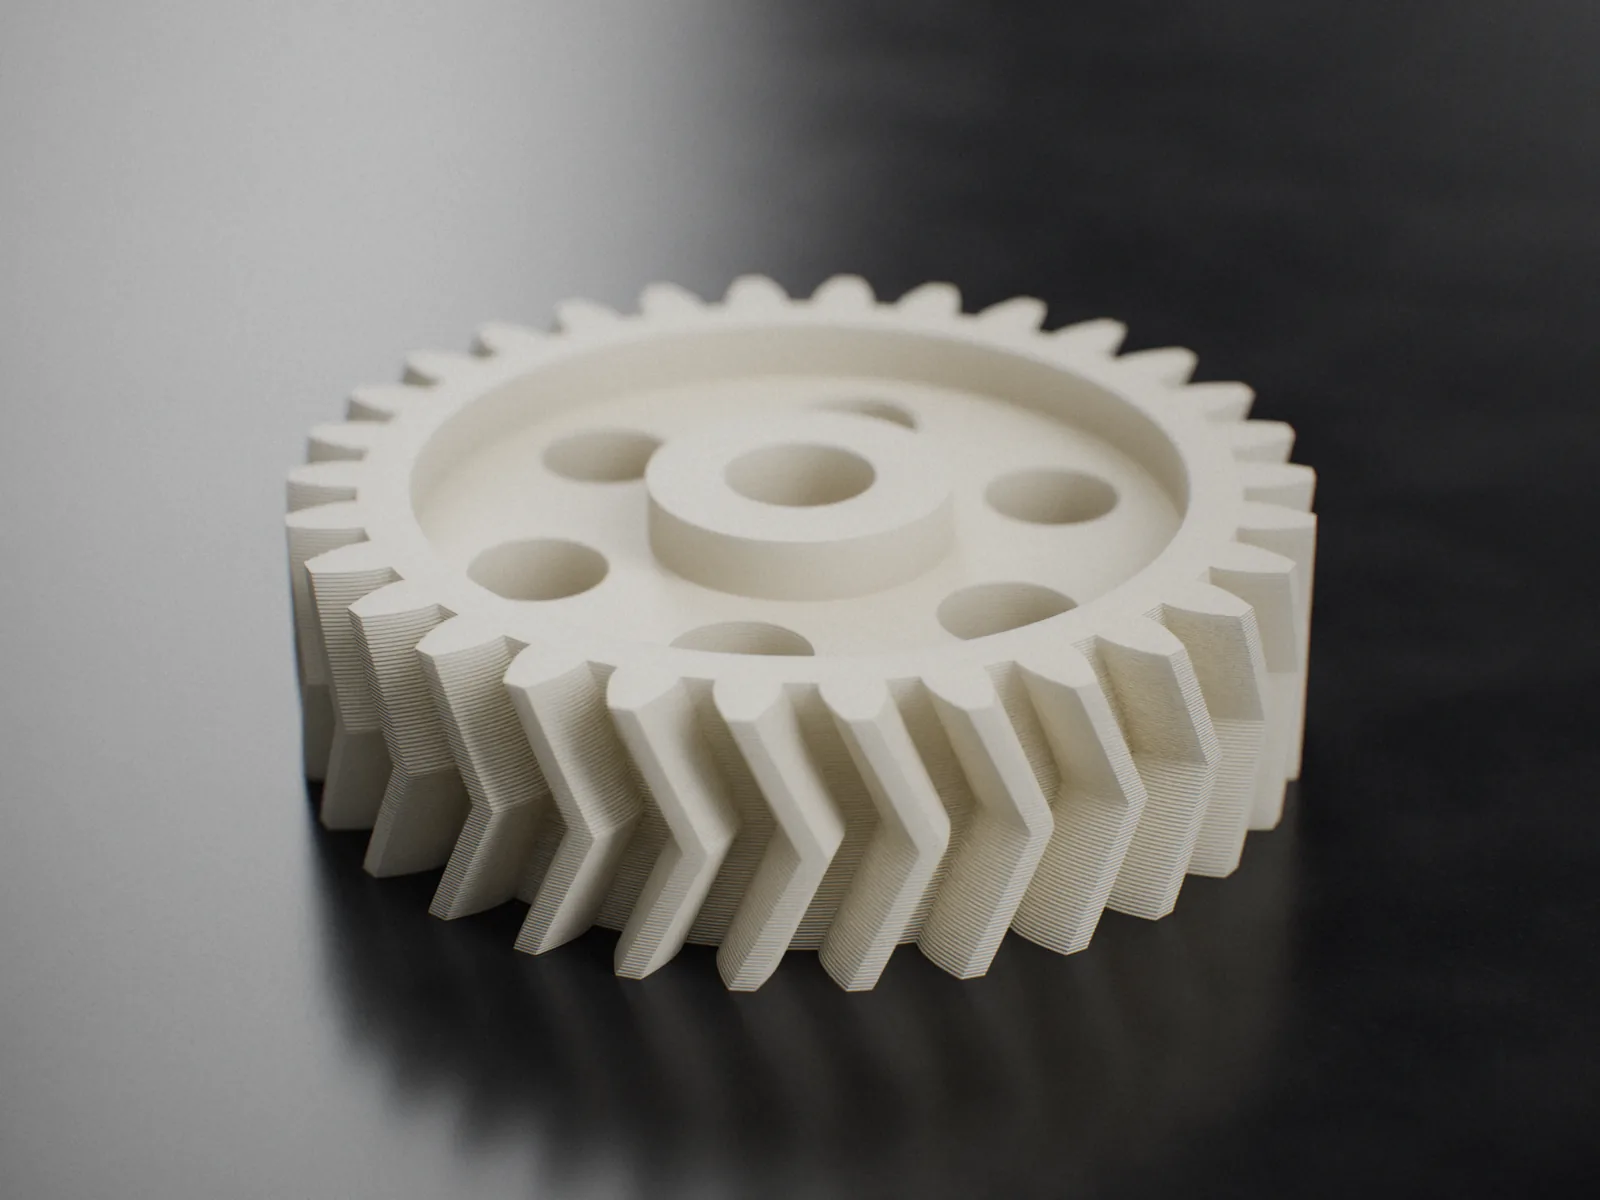
- Koła zębate i elementy przekładni o umiarkowanym obciążeniu.
- Tuleje, prowadnice i elementy ślizgowe.
- Zawiasy, zatrzaski i części, które wielokrotnie się uginają.
- Wytrzymałe uchwyty i części maszyn.
Na co uważać
Nylon chłonie wilgoć z powietrza, co wpływa na wymiary i wytrzymałość. Materiał suszymy przed drukiem, a części o krytycznych wymiarach projektujemy z uwzględnieniem tej cechy.
Odmiany wzmacniane włóknem węglowym lub szklanym są sztywniejsze i stabilniejsze wymiarowo. Drukujemy je na dyszach ze stali hartowanej drukarek Bambu Lab X2D.
Parametry druku nylonu
| Parametr | Wartość | Co to oznacza dla części |
|---|---|---|
| Temperatura dyszy | 250–280°C | warstwy dobrze się stapiają, część jest ciągliwa w każdej osi |
| Suszenie przed drukiem | ok. 70–80°C przez kilka godzin | wilgotny nylon pieni się w dyszy i daje słabe, chropowate ściany |
| Temperatura pracy | ok. 80–100°C | znosi ciepło pracującego mechanizmu |
| Współczynnik tarcia | niski | tuleje i koła zębate pracują cicho, często bez smarowania |
| Chłonność wilgoci | wyraźna | w wilgotnym otoczeniu część lekko pęcznieje i mięknie |
Nylon z włóknem węglowym (PA-CF)
Odmiana wypełniona ciętym włóknem węglowym jest kilka razy sztywniejsza od zwykłego nylonu i dużo stabilniejsza wymiarowo, bo włókno ogranicza skurcz i pęcznienie. Powierzchnia wychodzi matowa i równa, prawie bez widocznych warstw.
Włókno węglowe ściera mosiężne dysze, dlatego nasze drukarki mają dysze ze stali hartowanej. PA-CF wybieraj do wsporników, ramion i dźwigni, które mają się nie uginać, a zwykły nylon tam, gdzie część ma pracować w tarciu albo przyjmować uderzenia.
Projektowanie kół zębatych i tulei z nylonu
Moduł zęba
Koła drukowane najlepiej pracują od modułu 1 w górę. Drobniejsze zęby wychodzą, ale szybciej się zużywają.
Luz międzyzębny
Dodaj około 0,1–0,15 mm luzu na zębie względem rozstawu teoretycznego. Bez niego koła z druku potrafią się zakleszczyć.
Tuleje ślizgowe
Otwór pod wałek daj większy o 0,2–0,3 mm i drukuj go pionowo: okrągły otwór w osi Z wychodzi najdokładniej.
Wilgoć w pracy
Jeśli mechanizm pracuje w wilgoci, policz na lekkie pęcznienie albo wybierz PA-CF, które zmienia wymiary znacznie mniej.
Kiedy nylon nie jest dobrym wyborem
- Gdy część ma trzymać wymiar z dokładnością setnych milimetra w zmiennej wilgotności: lepszy będzie PA-CF albo PETG.
- Gdy element jest wyłącznie ozdobny: nylon kosztuje więcej, a wygląda skromniej niż PLA czy PETG.
- Gdy część pracuje stale w wodzie: wchłonie ją i zmięknie, a PETG zachowa sztywność.
Częste pytania
Nylon czy PETG?
Jeśli część nie pracuje w tarciu ani pod zmiennym obciążeniem, PETG da ten sam efekt taniej. Nylon wybierz do kół zębatych, tulei i elementów ślizgowych.
Do jakich części wybrać nylon?
Nylon (PA) wybieraj do elementów, które pracują w tarciu i pod zmiennym obciążeniem: kół zębatych, tulei ślizgowych, prowadnic, zawiasów, zaczepów i części mechanizmów. Jest ciągliwy, więc zamiast pękać, ugina się, i dobrze znosi ścieranie. W odmianie z włóknem węglowym jest dodatkowo sztywniejszy.
Czy nylon chłonie wilgoć?
Tak, nylon jest higroskopijny i z czasem wchłania wilgoć z powietrza, co lekko zmienia jego wymiary i sztywność. Przed drukiem suszymy filament, żeby części wychodziły czyste i wytrzymałe. Przy wymiarach krytycznych warto zostawić niewielki luz albo wybrać odmianę z włóknem węglowym, która jest stabilniejsza.
Zobacz też
Druk 3D FDM i materiały
Druk 3D FDM i porównanie materiałów: PETG, PLA oraz tworzywa na zapytanie.
Produkcja elementów z tworzyw sztucznych
Elementy plastikowe na zamówienie bez formy: uchwyty, osłony, adaptery, detale maszyn.
Produkcja seryjna w druku 3D
Produkcja seryjna bez formy wtryskowej: powtarzalne części w dziesiątkach i setkach sztuk.
Masz plik albo sam pomysł? Oba wystarczą na start.
Wgraj model i zobacz orientacyjną cenę od razu albo opisz, czego potrzebujesz. Na zapytania tekstowe odpowiadamy konkretną propozycją.